河南中联德美液压机械非标定制加工能力与工艺标准解析
在重工与建筑领域,液压机械的可靠性往往取决于非标定制环节的精度与工艺深度。河南中联德美机械制造有限公司深耕机械制造行业多年,依托大型数控加工集群与经验丰富的技术团队,为各类液压机械、建筑机械及重工机械提供从图纸优化到成品交付的一站式非标定制服务。今天,我们从加工能力与工艺标准两个维度,拆解中联德美机械如何将“定制”从概念落地为稳定运行的设备。
非标定制的核心:从工况反推加工参数
非标液压设备不同于标准件生产,其痛点在于负载特性与结构强度的匹配。中联德美机械在接单初期,会先对客户提供的工况参数(如系统压力、冲击频率、安装空间)进行有限元受力分析。例如,针对建筑机械常见的动臂油缸,我们通常将缸筒壁厚余量控制在**8%-12%**,而非行业常见的5%,以应对突发性冲击载荷。这种基于数据的前置计算,能有效规避后期焊接变形或密封失效风险。
关键工艺节点与公差控制标准
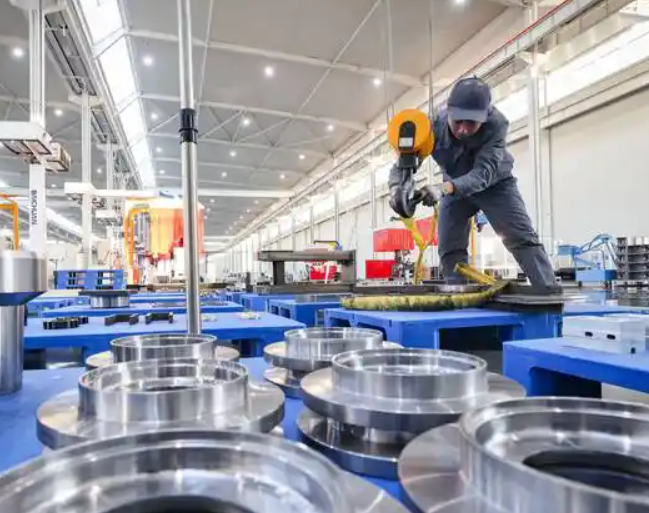
在加工环节,中联德美机械执行的是分级公差标准。以液压阀块为例,其内部孔道位置度公差严格锁定在±0.02mm以内,表面粗糙度Ra值控制在0.4以下。对于超长行程的重工机械油缸,我们采用深孔珩磨工艺,圆柱度误差控制在0.03mm/1000mm以内。具体操作上,我们遵循以下流程:
- 粗加工:预留1.5-2mm余量,释放毛坯内应力;
- 半精加工:校正基准面,确保后续定位精度;
- 精加工与去毛刺:使用CBN刀具高速切削,配合高压去毛刺机,确保油路清洁度达到NAS 6级。
这一套流程下来,设备的疲劳寿命周期可比常规工艺提升约30%。
焊接与装配:决定设备寿命的隐性环节
很多机械制造企业只关注机加工精度,却忽视了焊接热影响区对液压机械整体性能的破坏。中联德美机械对结构件焊接采用多层多道焊工艺,层间温度严格控制在150℃-200℃区间,焊后立即进行振动时效处理,消除残余应力。在装配环节,我们使用液压扭矩扳手,对关键连接螺栓的预紧力执行±3%的误差控制,避免因预紧不均导致的局部应力集中。
实测数据对比与验收保障
以近期交付的一批非标重工机械回转平台为例,按上述标准加工后,其平面度实测值为0.05mm,优于国家标准(GB/T 1184)的7级精度要求。而在满负荷压力测试中,油缸内泄漏量仅为0.8mL/min,远低于行业通用的2mL/min合格线。这些数据背后,是设备定制从“能装能用”向“高一致性、高可预测性”的转变。
如果您正在寻找具备深度工艺管控能力的液压机械、建筑机械或重工机械定制伙伴,中联德美机械的工程师团队可提供基于具体工况的技术方案预演。我们相信,可靠的设备从来不是靠运气,而是靠每一个微米级的较真。